Mantenimiento de equipos farmacéuticos No se trata simplemente de una actividad de reparación. Es un proceso de ciclo de vida controlado que ayuda a mantener los equipos seguros, limpios, en buen estado, documentados y aptos para el uso previsto. Un programa eficaz integra el trabajo de ingeniería con la producción, el control de calidad, la calibración, la limpieza, la validación, el control de repuestos y la gestión de cambios.
Para los fabricantes farmacéuticos y las empresas de envasado por contrato, el objetivo no es eliminar cualquier fallo a cualquier precio. El objetivo es controlar los riesgos relacionados con los equipos antes de que puedan afectar la identidad, la potencia, la calidad, la pureza, la integridad del envase, la fiabilidad de los datos, la seguridad del operario o la continuidad de la producción.
Esta guía explica cómo diseñar un programa de mantenimiento farmacéutico basado en riesgos, qué registros se deben conservar y cómo se aplica este enfoque a los equipos de llenado y envasado. Ofrece orientación práctica, no asesoramiento legal; cada instalación debe cumplir con las normativas, las autorizaciones de comercialización, el sistema de calidad, las instrucciones del fabricante y los requisitos locales que rigen su funcionamiento.
¿Qué es el mantenimiento de equipos farmacéuticos?
El mantenimiento de equipos farmacéuticos comprende las actividades planificadas y controladas que se utilizan para preservar o restaurar el estado y el rendimiento de los equipos de fabricación, procesamiento, envasado, laboratorio y servicios auxiliares. Abarca más que la simple sustitución de componentes averiados. Un sistema completo normalmente incluye:
- Inventario de equipos y clasificación de criticidad;
- mantenimiento preventivo y predictivo;
- Mantenimiento correctivo y respuesta ante averías;
- inspección, lubricación, ajuste y sustitución de piezas;
- coordinación de calibración;
- Limpieza y control de la contaminación durante el mantenimiento;
- comprobaciones documentadas de la puesta en servicio;
- control de cambios, cualificación o revalidación cuando sea necesario;
- control de repuestos y herramientas de mantenimiento; y
- evaluación del desempeño y mejora continua.
El programa debe diferenciar el mantenimiento de la calibración, la limpieza y la cualificación, definiendo su interacción. Ajustar un soporte de sensor suelto es mantenimiento. Comparar la salida del sensor con un estándar trazable es calibración. Demostrar que el equipo funciona de forma reproducible dentro de un rango operativo aprobado puede ser cualificación. Una misma orden de trabajo puede desencadenar las tres actividades, pero sus criterios de aceptación y registros no son intercambiables.
Por qué es importante el mantenimiento de los equipos farmacéuticos según las Buenas Prácticas de Fabricación (BPF).
En los Estados Unidos, 21 CFR 211.67 Requiere que los equipos y utensilios se limpien y mantengan a intervalos adecuados para prevenir averías o contaminación. Asimismo, exige procedimientos escritos que abarquen responsabilidades, cronogramas, métodos, protección de los equipos limpios, inspección previa al uso y registros de mantenimiento y limpieza.
En Europa, EudraLex Volumen 4 Incorpora instalaciones, equipos, documentación, producción, sistemas informatizados y cualificación y validación al marco de las Buenas Prácticas de Fabricación (BPF). Directriz ICH Q9(R1) sobre gestión de riesgos de calidad También identifica el mantenimiento preventivo, los programas de calibración, la limpieza, la cualificación de los equipos y las piezas de repuesto necesarias como áreas donde se puede aplicar la gestión de riesgos.
Estas fuentes no prescriben un intervalo universal para cada caja de engranajes, sinfín, celda de carga, selladora o sensor. El fabricante debe establecer y justificar los controles adecuados para el equipo, el proceso, el producto, el uso y el rendimiento observado.
Las fallas en los equipos pueden crear riesgos para la calidad.
Una herramienta de dosificación desgastada puede aumentar la variación del peso de llenado. Una celda de carga desajustada puede afectar la verificación en proceso. Una junta dañada puede retener residuos. Una temperatura de sellado inestable puede debilitar la integridad del paquete. Un sensor de etiquetas mal alineado puede provocar confusiones. Un dispositivo de rechazo defectuoso puede permitir que un paquete no conforme continúe su procesamiento.
Por lo tanto, el mantenimiento garantiza tanto la disponibilidad como el estado validado. Una máquina que funciona no es necesariamente una máquina lista para la producción según las normas GMP.
Tipos de mantenimiento utilizados en plantas farmacéuticas
| Tipo de mantenimiento | Propósito | Disparador típico | Ejemplo |
|---|---|---|---|
| Mantenimiento preventivo | Reducir el deterioro y el fallo previsibles | Tiempo calendario, horas de funcionamiento, ciclos o lotes | Inspeccionar y reemplazar una correa de sellado a intervalos justificados. |
| Mantenimiento predictivo o basado en condiciones | Actuar en función de las pruebas de deterioro progresivo | Vibración, temperatura, corriente, presión, tendencia o resultado de la inspección | Mantenimiento de un motor tras confirmarse una vibración anormal. |
| Mantenimiento correctivo | Restaurar la función después de que se detecte un defecto. | Fallo, alarma, hallazgo de inspección, desviación o informe del operador | Sustitución de un sensor fotoeléctrico defectuoso |
| Mejora de la confiabilidad | Eliminar un mecanismo de fallo recurrente | Revisión de tendencias, análisis de la causa raíz o órdenes de trabajo repetidas | Rediseño de un soporte de cable tras daños repetidos en el conductor. |
El funcionamiento hasta el fallo puede ser aceptable para un componente no crítico y fácilmente reemplazable cuando el fallo no afecta la calidad del producto, la seguridad, los registros ni la continuidad de la producción. Sin embargo, rara vez se justifica como estrategia predeterminada para equipos críticos.
Desarrolle un programa de mantenimiento de equipos farmacéuticos basado en riesgos.
1. Crear un inventario de equipos controlado
Asigne a cada activo un identificador único y defina su ubicación, fabricante, modelo, número de serie, uso previsto, propietario, manuales, planos, lista de piezas, estado de cualificación, requisitos de calibración, versión de software o firmware cuando corresponda e historial de mantenimiento.
El inventario debe incluir equipos auxiliares que puedan afectar al rendimiento del envasado, como alimentadores, cintas transportadoras, colectores de polvo, componentes de aire comprimido, impresoras, sistemas de visión, básculas de control, detectores de metales, dispositivos de rechazo y sistemas de control de línea.
2. Clasificar los equipos por riesgo y criticidad.
La criticidad debe basarse en las consecuencias de una falla, no simplemente en el precio de compra de la máquina. Considere si una falla podría:
- entrar en contacto con el producto expuesto o contaminarlo;
- cambiar un parámetro crítico del proceso o del embalaje;
- afectar la dosis, la cantidad de llenado, la integridad del sellado, el cierre, la codificación o la precisión del etiquetado;
- desactivar una función de alarma, bloqueo, inspección o rechazo;
- dañar un registro electrónico o un registro de auditoría;
- provocar un incidente de seguridad o medioambiental;
- Esto provoca una larga interrupción de la producción porque no hay repuestos disponibles.
Una clasificación simple de riesgo bajo/medio/alto puede ser suficiente para una operación pequeña. Las plantas más complejas pueden utilizar el análisis de modos y efectos de falla (AMFE) u otro método de evaluación de riesgos y calidad aprobado. El nivel de formalidad debe ser proporcional al riesgo.
3. Definir las tareas y los criterios de aceptación.
La expresión "Inspeccionar la máquina" es demasiado vaga. Una tarea de mantenimiento útil especifica qué inspeccionar, cómo acceder a ella, qué herramientas y materiales están permitidos, qué estado es aceptable, qué mediciones o pruebas se requieren, qué precauciones de seguridad se aplican y qué hacer si el resultado no es satisfactorio.
Las tareas deben basarse en las instrucciones del fabricante original, el historial del equipo, la vida útil del componente, el entorno operativo, las características del producto, la exposición a la limpieza, los requisitos reglamentarios o de calidad y el criterio de ingeniería. Utilice lubricantes aprobados y evite que los productos químicos de mantenimiento, los fragmentos de metal, los sujetadores sueltos, las fibras o las herramientas entren en la zona del producto. Instrucciones específicas del componente, como esta Guía de mantenimiento del alimentador transportador de tornillo—debería incorporarse al procedimiento aprobado del sitio en lugar de utilizarse como sustituto del mismo.
4. Establecer frecuencias basadas en el riesgo
La frecuencia de mantenimiento puede basarse en el tiempo, las horas, los ciclos, los lotes, el estado o una combinación de estos factores. Una máquina que procesa polvo abrasivo puede requerir intervalos de inspección diferentes a los de un modelo similar que procesa un producto no abrasivo. Un componente expuesto a lavados frecuentes puede envejecer de forma diferente a uno utilizado en un ambiente seco.
No copie un cronograma mensual o anual genérico sin justificación. Comience con la recomendación del fabricante y la evaluación de riesgos, luego ajuste el intervalo utilizando el historial de órdenes de trabajo, los resultados de las inspecciones, las desviaciones, el tiempo de inactividad y el estado de las piezas reemplazadas. Las extensiones de intervalo deben documentarse y aprobarse, al igual que las reducciones.
5. Planificar el personal, las herramientas, las piezas y el acceso a la producción.
Defina el rol responsable, la competencia requerida, la duración estimada, los requisitos de bloqueo/etiquetado, las herramientas controladas, las piezas, los permisos y la ventana de producción. Se debe establecer la participación de la unidad de calidad para las tareas que afectan las superficies de contacto con el producto, los ajustes calificados, los instrumentos calibrados, los sistemas computarizados o la disposición de lotes. Las instalaciones que reciben equipos importados también deben verificar el suministro del sitio con respecto a la especificación de la máquina; esta descripción general de Requisitos de potencia de las máquinas de envasado en Norteamérica Explica por qué es necesario confirmar la tensión, la fase, la frecuencia, la puesta a tierra y la planificación del transformador antes de la instalación.
Las piezas de repuesto críticas deben seleccionarse en función del riesgo. Considere el plazo de entrega, las consecuencias de una falla, la vida útil, las condiciones de almacenamiento, la intercambiabilidad, el control del proveedor y la posibilidad de verificar la pieza antes de la instalación. Las sustituciones no verificadas pueden generar un cambio incluso cuando el reemplazo parezca mecánicamente compatible.
¿Está planificando una línea de envasado de polvos farmacéuticos que sea sostenible?
Flujo de trabajo de mantenimiento de equipos farmacéuticos
- Abrir y aprobar la orden de trabajo. Identifique el activo, el motivo, el alcance, el riesgo, el estado de producción y los permisos necesarios.
- Coloque el equipo en un estado seguro. Detenga la producción, identifique el estado del material y del lote, aísle la energía y proteja el producto expuesto y las áreas limpias.
- Controlar el área de mantenimiento. Contabilice las herramientas, las piezas, los elementos de fijación, los lubricantes, los paños y los componentes retirados.
- Realizar la tarea aprobada. Siga los procedimientos, planos e instrucciones del fabricante vigentes. Registre los hallazgos reales y las piezas utilizadas.
- Limpiar e inspeccionar. Elimine los residuos de mantenimiento y cualquier material extraño. Inspeccione las áreas en contacto con el producto y las áreas adyacentes según sea necesario.
- Reensamblar y poner a prueba la función. Verifique los protectores, sensores, enclavamientos, alarmas, dirección de movimiento, configuraciones y servicios públicos. El trabajo eléctrico debe seguir los planos aprobados y los requisitos de personal calificado; la guía VTOPS para Instalación y cableado de un transformador de voltaje eléctrico Ilustra consideraciones específicas del equipo que deben verificarse con el sistema real.
- Evaluar el impacto de la calibración y la cualificación. Determinar si la intervención puede afectar un parámetro calibrado, un estado cualificado, una función informatizada o un proceso validado.
- Documento de vuelta al servicio. Registre los resultados de las pruebas, las discrepancias, las aprobaciones y el estado del equipo antes de su puesta en producción.
- Revisar los fallos recurrentes. Es mejor investigar los defectos recurrentes en lugar de intentar restaurar repetidamente la misma condición deficiente.
Documentación e integridad de los datos
Un registro de mantenimiento debería permitir que otra persona cualificada comprenda lo sucedido sin depender de la memoria. Dependiendo del sistema y del riesgo, capture:
- Identificación y ubicación del activo;
- fecha, hora y estado de producción o lote;
- Problema reportado y condición observada;
- Trabajo realizado y revisión del procedimiento;
- mediciones, resultados de las pruebas y criterios de aceptación;
- piezas, lubricantes y materiales utilizados;
- identificación del técnico y del revisor;
- limpieza y confirmación del control de las herramientas;
- referencias de calibración, calificación, desviación o control de cambios;
- Decisión y autorización para la reanudación del servicio.
Un sistema computarizado de gestión del mantenimiento (CMMS) permite programar tareas, controlar el historial de los activos, realizar el seguimiento de las piezas de repuesto e informar sobre el trabajo pendiente. El sistema no sustituye los procedimientos ni las revisiones adecuadas. Si se utilizan registros electrónicos para la toma de decisiones sobre buenas prácticas de fabricación (BPF), la organización debe evaluar la integridad de los datos y los controles del sistema computarizado aplicables.
Cuando el mantenimiento desencadena la calibración, la cualificación o el control de cambios.
No todas las intervenciones requieren una nueva cualificación, pero es necesario evaluar su impacto. La recalibración o la verificación funcional pueden ser apropiadas tras realizar trabajos en células de carga, controladores de temperatura, sensores de presión, temporizadores, codificadores, sistemas de visión, detectores de metales o básculas de control. La nueva cualificación o las pruebas adicionales pueden ser necesarias cuando se modifica un ajuste crítico, un componente en contacto con el producto, la lógica de control, la geometría de la máquina, los servicios auxiliares, el material de construcción o el rango de funcionamiento.
Algunos ejemplos son:
- sustituir un tornillo sin fin con un paso o geometría diferente;
- cambiar una mordaza de sellado, un calentador, un controlador o un termopar;
- modificar la lógica del PLC, las recetas, los límites de alarma o la temporización de rechazo;
- instalar una junta, manguera, lubricante o material de contacto de repuesto;
- trasladar equipos o cambiar los servicios eléctricos, de aire, de vacío o de extracción;
- realizar trabajos importantes en la caja de cambios, la transmisión, el chasis o el sistema de control.
La decisión y su justificación deben documentarse antes de reanudar la producción habitual. Si el producto pudo haberse visto afectado antes de detectar la falla, inicie la desviación correspondiente y la evaluación del impacto en el producto.
Mantenimiento de equipos de envasado farmacéutico
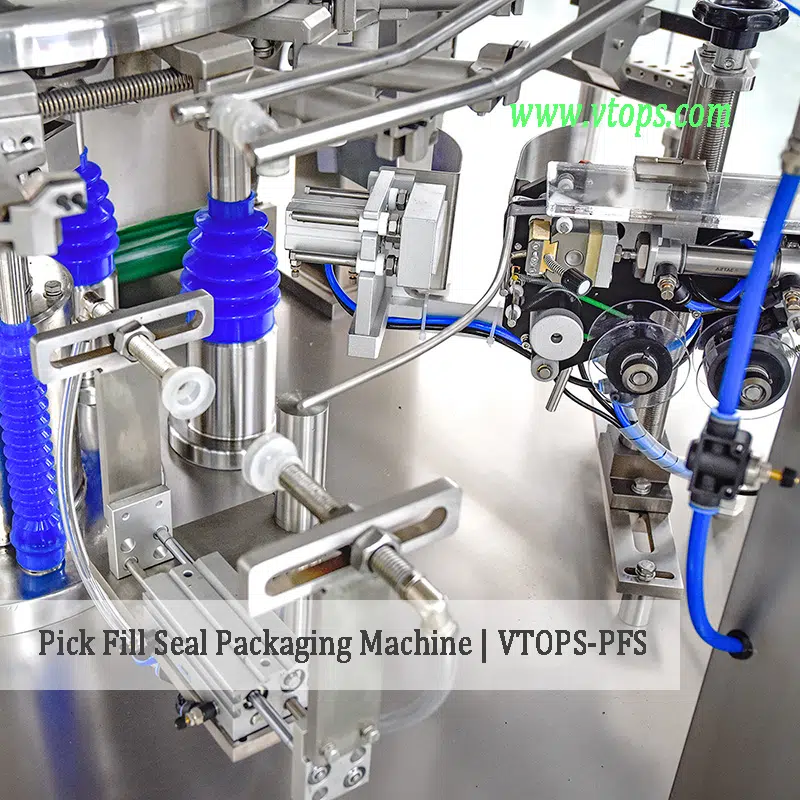
Las líneas de envasado farmacéutico combinan movimiento mecánico, dosificación, manipulación de envases, sellado, codificación, etiquetado, inspección, rechazo y control electrónico. Un fallo en una estación puede afectar a todo el envase u ocultar el estado de las unidades ya producidas.
Equipos de llenado y dosificación de polvo
Para llenadoras de tornillo sin fin, inspeccione el tornillo sin fin, el embudo, el agitador, los sellos de la tolva, el acoplamiento, los cojinetes, los accionamientos, los sensores de nivel y las conexiones de extracción de polvo. Busque abrasión, acumulación, holgura, contacto entre componentes giratorios y estacionarios y trampas de producto. Compruebe el peso de llenado después de cualquier trabajo que pueda cambiar la geometría de dosificación, la velocidad, la sincronización, el flujo del producto o el rendimiento de pesaje; estos métodos para mejorar la precisión del llenado de sinfines Proporcionar contexto adicional para las variables que puedan necesitar verificación.
La facilidad de desmontaje y limpieza debe tenerse en cuenta al seleccionar equipos para aplicaciones higiénicas. Los puntos de diseño analizados en esta guía para un Tolva de llenado con sinfín fácil de limpiar puede ayudar a los usuarios a definir los requisitos de accesibilidad y cambio. VTOPS ofrece configuraciones como la Llenadora de polvo seco de sobremesa con sinfín y completa soluciones para líneas automáticas de embotellado de polvoEl enfoque de diseño y cualificación adecuado depende del producto, el contenedor, el proceso y los requisitos del usuario.
Máquinas de envasado de bolsas y sacos
Inspeccione el manejo de la película o bolsa, las pinzas, los componentes de vacío, las piezas de formación, las superficies de sellado, los calentadores, los sensores de temperatura, las cuchillas y los controles de posición del código. Después del mantenimiento, verifique las dimensiones del paquete, la apariencia del sellado, los parámetros de sellado, la codificación y cualquier prueba de integridad definida por el proceso. Para los sobres de polvo, revise el principio de funcionamiento y la mantenibilidad del máquina de envasado de sobres con llenador de tornillo sin fin como una posible configuración de equipo.
Sistemas de transporte y alimentación
Revise los filtros, mangueras, juntas, abrazaderas, tornillos, cojinetes, controles de nivel, conexión a tierra y sistemas de contención de polvo. Confirme que las piezas desmontadas se hayan vuelto a ensamblar correctamente y que no queden restos de material de limpieza o mantenimiento en el recorrido del producto.
Tapado, sellado, codificación y etiquetado.
Inspeccione los componentes de manipulación de tapas, mandriles o husillos, elementos de control de par, sistemas de temperatura y presión de sellado, soportes de impresoras, sensores de etiquetas y dispositivos de posicionamiento de contenedores. Verifique los criterios de aceptación de cierre o sellado después de una intervención. Para equipos de sellado continuo, un procedimiento específico del modelo como el Guía de mantenimiento de la selladora de bandas de codificación de tinta sólida Puede brindar soporte para el desarrollo de tareas. Asegúrese de que la información antigua sobre lotes y etiquetas se elimine o controle antes de la limpieza de la línea.
Sistemas de inspección y rechazo
Las básculas de control, los detectores de metales, los sistemas de visión y los dispositivos de rechazo requieren más que una simple comprobación de "funcionamiento normal". Se debe poner a prueba la detección y el rechazo utilizando estándares de prueba aprobados y verificar la confirmación del rechazo, la seguridad de los contenedores, las alarmas, los contadores y las funciones de parada de línea, cuando corresponda. Guía del comprador de básculas de control en línea Explica otros factores de selección que también afectan a la mantenibilidad y la verificación.
¿Necesita equipos diseñados específicamente para su producto y proceso de limpieza?
Comparta sus requisitos en cuanto a polvo, envase, capacidad, precisión, limpieza e integración en la línea de producción con el equipo de ingeniería de VTOPS.
Lista de verificación práctica para el mantenimiento de equipos farmacéuticos
| Área de control | Preguntas para verificar |
|---|---|
| Control de activos | ¿El activo está identificado de forma unívoca, correctamente ubicado y vinculado a los manuales, planos y planes de mantenimiento vigentes? |
| Supervisión | ¿Se han evaluado los riesgos relacionados con el producto, el paciente, el operador, los datos y el suministro? ¿Es actual la criticidad? |
| Horarios | ¿Las frecuencias están justificadas por las directrices del fabricante, el riesgo, el uso, el entorno y el historial? ¿Se controlan las tareas pendientes? |
| Procedimiento | ¿Cada tarea especifica el método, los controles de seguridad, los materiales permitidos, los criterios de aceptación y la respuesta ante fallos? |
| Control de contaminación | ¿Se controlan el producto, las superficies limpias, las piezas, las herramientas, los lubricantes y los residuos de mantenimiento? |
| Partes | ¿Las piezas instaladas son identificables y están homologadas? ¿Se dispone de repuestos críticos y se almacenan correctamente? |
| Pruebas | ¿Se prueban las alarmas, los enclavamientos, las protecciones, los ajustes, la rotación, los sensores y las funciones de rechazo después de su uso? |
| Impacto en la calidad | ¿Se ha evaluado la necesidad de desviaciones, calibración, cualificación, validación o control de cambios? |
| tortugitas | ¿El trabajo está completo, revisado, limpiado, documentado y formalmente puesto de nuevo en servicio? |
| Mejoramiento | ¿Se analizan y se investigan las tendencias relacionadas con fallos repetidos, tiempos de inactividad, trabajos de emergencia y tareas ineficaces? |
Errores comunes en los programas de mantenimiento
- Utilizar el mismo intervalo para cada activo. La frecuencia debe reflejar el riesgo, el uso, el entorno, el historial y el estado de los componentes.
- Cierre de órdenes de trabajo sin resultados objetivos. El estado "Completado" no indica qué se encontró, midió, reemplazó o probó.
- Considerar la reparación de emergencia como el final de la investigación. Los fallos repetidos requieren un análisis de la causa raíz y una acción correctiva eficaz. Un evento como un relé de sobrecarga térmica disparado Se debe evaluar la causa subyacente, ya sea eléctrica, mecánica o de funcionamiento, antes de reiniciar repetidamente la máquina.
- Ignorar la contaminación introducida por el mantenimiento. Las herramientas, las virutas, los lubricantes, las fibras, las piezas y las huellas dactilares pueden generar riesgos para el producto.
- Instalación de piezas de repuesto no controladas. El ajuste dimensional no demuestra la equivalencia en cuanto a materiales, rendimiento, facilidad de limpieza o software.
- Volver a poner los equipos en producción sin una revisión del impacto en la calidad. El mero hecho de que el movimiento se haya realizado correctamente no confirma la calibración, el rendimiento del embalaje ni el estado de validación.
- Optimización únicamente para la tasa de finalización del mantenimiento. Un alto índice de puntualidad puede ocultar tareas ineficaces, un exceso de trabajo de emergencia y defectos recurrentes.
Métricas que muestran si el programa funciona
Los indicadores útiles deben guiar las decisiones en lugar de simplemente adornar un panel de control. Considere el seguimiento del cumplimiento del mantenimiento preventivo, el trabajo crítico pendiente, la relación entre el trabajo de emergencia y el trabajo planificado, la tasa de fallas repetidas, el tiempo promedio entre fallas, el tiempo de inactividad por activo, las desviaciones relacionadas con el mantenimiento, las fallas de calibración posteriores al mantenimiento, la falta de existencias de repuestos y la puesta en servicio correcta a la primera.
Analice las métricas según la criticidad del equipo. Un número reducido de fallos en un sistema de llenado o rechazo crítico para el producto puede tener mayor importancia que muchas reparaciones menores en equipos no críticos. Utilice las tendencias para revisar las tareas, las frecuencias, la capacitación, la estrategia de repuestos o el diseño del equipo.
Conclusión
Un programa eficaz de mantenimiento de equipos farmacéuticos se basa en el riesgo, está documentado y vinculado al sistema de calidad farmacéutica. Comienza con un inventario controlado de activos, asigna la criticidad adecuada, define criterios precisos de trabajo y aceptación, previene la contaminación durante la intervención y exige evidencia antes de que el equipo vuelva a la producción.
En las operaciones de envasado, el mantenimiento debe proteger no solo la disponibilidad de la maquinaria, sino también la precisión del llenado, la integridad del paquete, la codificación, el etiquetado, la inspección, el rechazo y los controles de limpieza de la línea. Seleccionar equipos que faciliten el mantenimiento y definir los requisitos del usuario con antelación puede reducir los tiempos de inactividad futuros y los riesgos de incumplimiento normativo.
Preguntas frecuentes
¿Qué es el mantenimiento de equipos farmacéuticos?
Se trata del conjunto controlado de actividades preventivas, predictivas, correctivas, de inspección, de ensayo y de fiabilidad utilizadas para preservar o restaurar los equipos de fabricación y envasado farmacéutico. El programa también gestiona los controles de contaminación, los registros, el impacto de la calibración, el impacto de la cualificación, las piezas de repuesto y las decisiones de puesta en servicio.
¿Con qué frecuencia deben recibir mantenimiento preventivo los equipos farmacéuticos?
No existe un intervalo único para todos los equipos. La frecuencia debe justificarse considerando la criticidad del equipo, las recomendaciones del fabricante, las horas o ciclos de funcionamiento, el riesgo del producto y del proceso, las condiciones ambientales, el historial de los componentes, los resultados de las inspecciones y las tendencias de fallas. Los cambios en el intervalo establecido deben documentarse y aprobarse.
¿Cuál es la diferencia entre mantenimiento y calibración?
El mantenimiento preserva o restaura el estado y la función del equipo. La calibración compara una función de medición con un estándar apropiado para determinar o ajustar su precisión. El mantenimiento de un componente de medición puede requerir una recalibración, pero la finalización de una actividad no implica automáticamente la realización de la otra.
¿Cada reparación requiere una nueva cualificación?
No. La organización debe evaluar el impacto de la reparación en la calidad del producto, los parámetros críticos, las funciones calibradas, los controles computarizados y el estado de cualificación o validación. Los trabajos menores que impliquen la sustitución de componentes idénticos pueden requerir únicamente comprobaciones funcionales documentadas, mientras que los cambios en componentes críticos, ajustes, software, utilidades o el diseño de contacto con el producto pueden requerir calibración, cualificación parcial o una revalidación más exhaustiva.
¿Qué registros deben conservarse después del mantenimiento de los equipos farmacéuticos?
Los registros normalmente identifican el activo, la fecha, el motivo del trabajo, el estado observado, el trabajo realizado, el procedimiento utilizado, las piezas y los materiales, los resultados en comparación con los criterios de aceptación, el personal responsable, el estado de limpieza, la evaluación del impacto en la calidad, las desviaciones o los controles de cambio asociados y la autorización para volver a poner el equipo en servicio.
¿Cómo se debe gestionar el mantenimiento de los equipos de envasado farmacéutico?
Controlar el estado del producto y del lote, aislar la energía, proteger las áreas limpias y las que entran en contacto con el producto, controlar las herramientas y las piezas, seguir los procedimientos aprobados, limpiar después de la intervención y verificar las funciones afectadas. Según el trabajo, comprobar la precisión de la dosificación, los parámetros de sellado, el par de apriete, la codificación, el etiquetado, la inspección, las alarmas, los enclavamientos y el rechazo antes de la liberación.


